


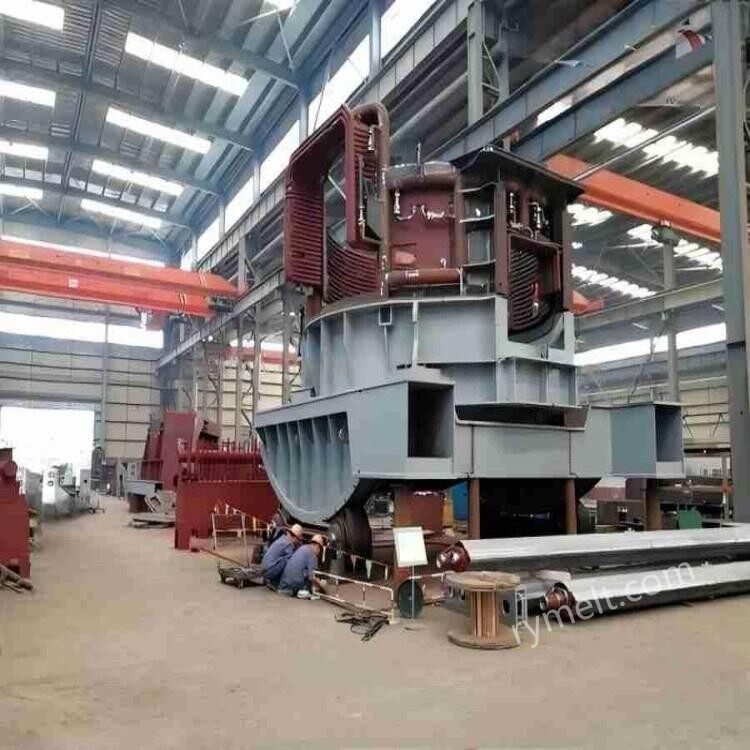
L'empresa ocupa una superfície de gairebé 70.000 metres quadrats, amb una superfície construïda de 33.260 metres quadrats i una superfície de construcció de fàbrica de 24.051 metres quadrats. Actualment té aproximadament 300 empleats i posseeix uns 500 conjunts d'equips de processament especialitzats.
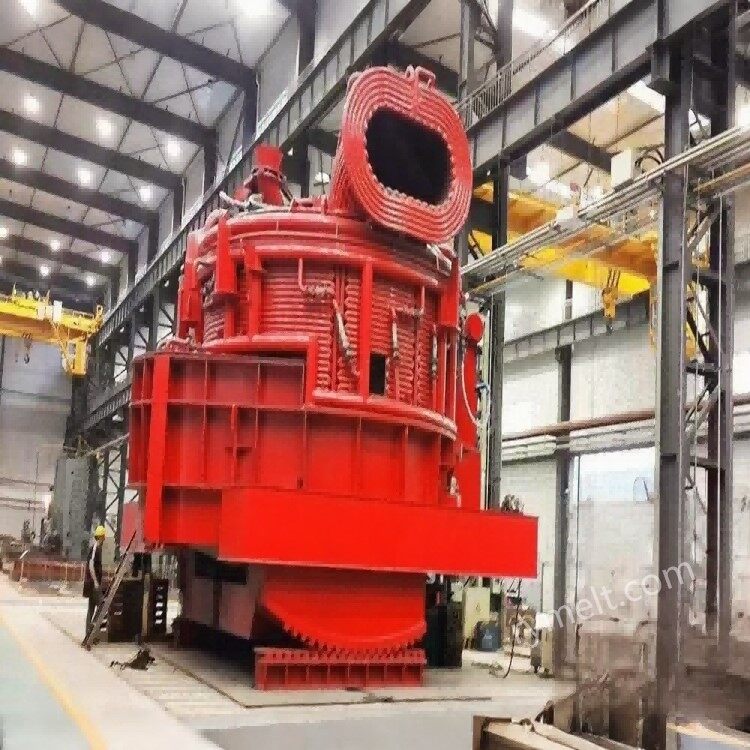
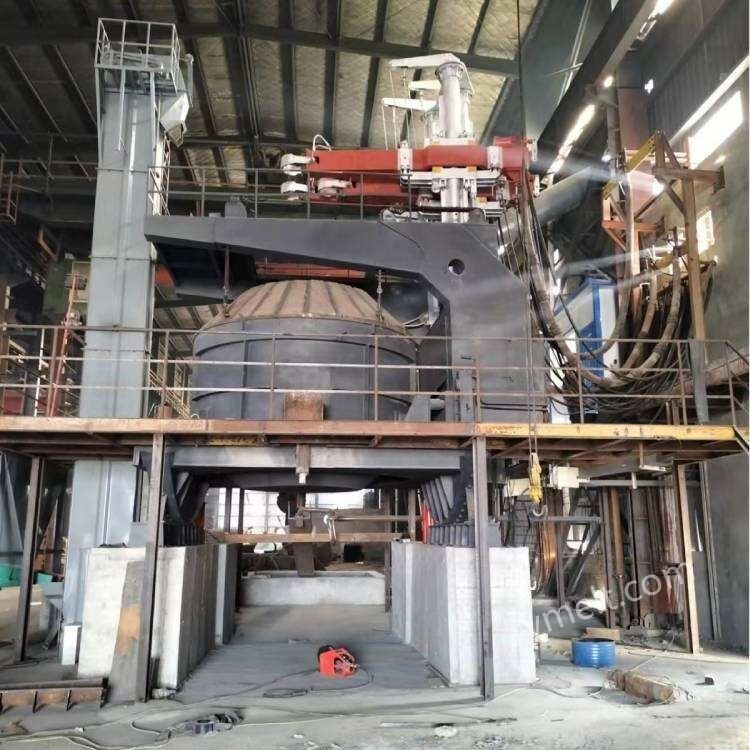
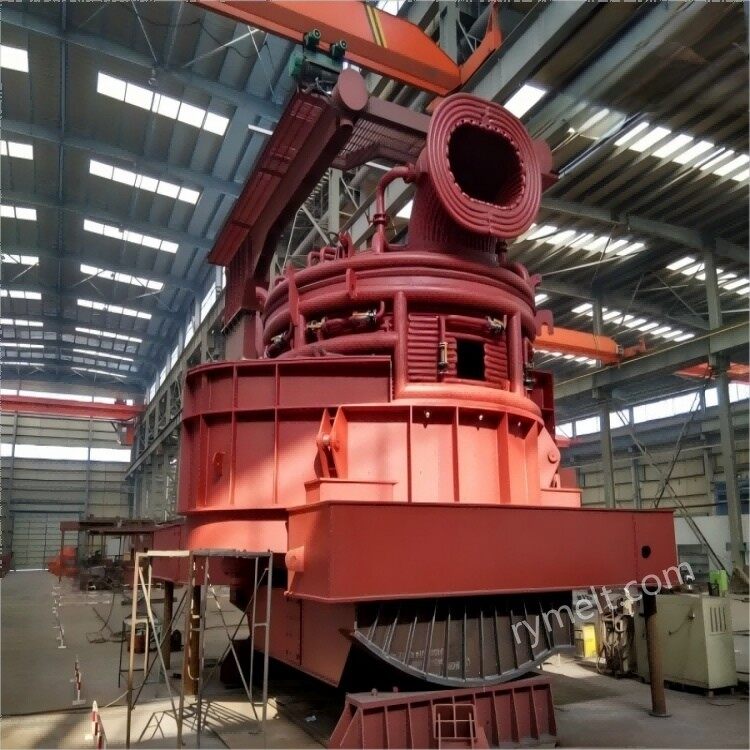
El forn d'arc elèctric (EAF) és un tipus d'equip metal·lúrgic que utilitza energia elèctrica per generar arc d'alta temperatura mitjançant elèctrodes de grafit per fondre ferralla d'acer o reduir directament el ferro. És l'equip bàsic de la moderna fabricació d'acer de procés curt-, especialment adequat per a la producció d'acer amb ferralla com a matèria primera principal, amb estalvi d'energia, protecció del medi ambient i alta flexibilitat.

1. Principi de funcionament
Escalfament d'arc: es genera un arc d'-alta temperatura (temperatura de fins a 3000 graus o més) entre l'elèctrode de grafit i la càrrega (ferralla, etc.), i el metall es fon directament a través de la calor de l'arc.
Escalfament de resistència: després de la formació de la piscina fosa, el corrent elèctric que passa pel metall líquid genera calor de resistència, que escalfa encara més l'acer fos.
Assistència d'energia química: bufar combustió d'oxigen o afegir carboni en pols i altres reaccions químiques per alliberar calor, escalfament assistit.
2. Estructura principal
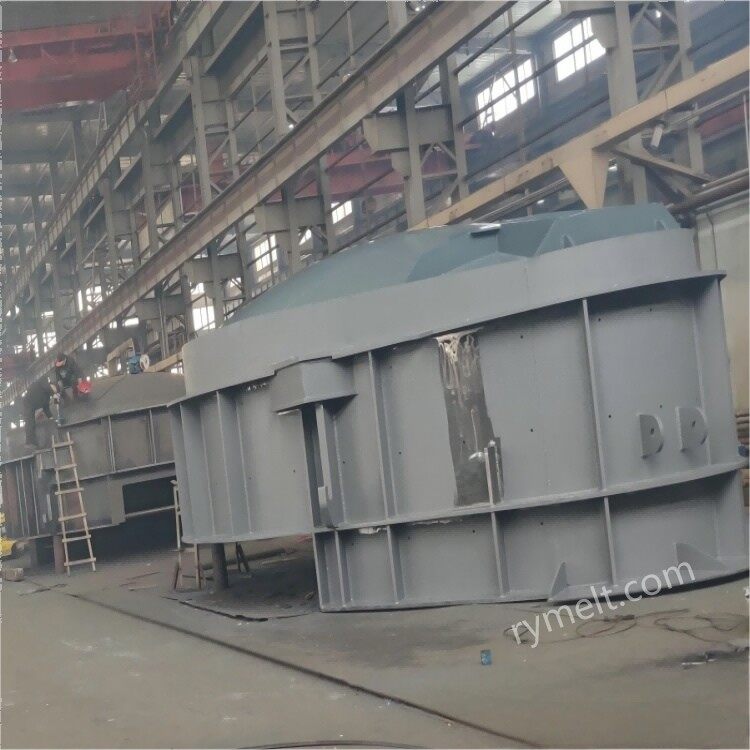
Cos del forn: es compon d'una carcassa d'acer folrada amb material refractari i es divideix en fons del forn, paret del forn i coberta del forn.
Sistema d'elèctrodes: 3 elèctrodes de grafit elevadors (corrent altern-trifàsic), la longitud de l'arc es controla ajustant la posició de l'elèctrode.
Dispositiu d'inclinació: inclinar cap endavant quan es descarrega l'acer, inclinar cap enrere quan es descarrega l'escòria.
Sistema d'eliminació de pols: Gestionar el fum i la pols generats en el procés de fosa (p. ex., despolsació de bosses o despolsació electrostàtica).
Equips auxiliars: pistola d'oxigen, dispositiu de bufat de pols de carboni, sistema de càrrega d'aliatge, etc.

3. Procés de fosa
Càrrega: la ferralla o el DRI es carreguen a través del sostre o la porta del forn.
Fase de fusió: els elèctrodes s'alimenten per produir un arc elèctric i la ferralla es fon gradualment (el consum d'energia representa el 60%-70% de tot el procés).
Període d'oxidació: el bufat d'oxigen elimina les impureses (per exemple, C, Si, P, etc.) i es forma escòria d'escuma per cobrir l'arc per millorar l'eficiència tèrmica.
Període de reducció (opcional): afegir aliatge per ajustar la composició, desulfuració, desoxidació.
Fora d'acer: l'acer s'aboca a la cullera per entrar al procés de refinació.

4. Característiques tècniques
Matèries primeres flexibles: principalment ferralla, es pot combinar amb ferro fos, DRI, ferro briquetat calent (HBI), etc.
Estalvi d'energia i protecció del medi ambient: consum d'energia d'uns 350-400 kWh per tona d'acer, emissió de CO₂ reduïda en més d'un 60% en comparació amb el procés tradicional d'alt forn - convertidor.
Producció ràpida: el cicle de fosa d'un forn és d'uns 30-60 minuts, la qual cosa és adequat per a la producció de lots petits-i de diverses varietats.
Alt grau d'automatització: EAF modern adopta un sistema de control intel·ligent per optimitzar l'alimentació, el subministrament d'oxigen i la càrrega.

5. Mesures de protecció del medi ambient
Pre-tractament de la ferralla d'acer: eliminació d'impureses com ara oli i metalls no-ferrosos.
Recuperació de gasos de combustió: utilitzant la caldera de calor residual per generar electricitat i captar dioxines i altres contaminants.
Tractament d'escòries: l'escòria d'acer es recicla per a materials de construcció o materials de base de carreteres.

Els paràmetres dels nostres principals productes
| Model | Capacitat nominal | Diàmetre interior | Diàmetre de l'elèctrode | Transformador | Elevació del cos del forn |
| Capacitat nominal | Pes | ||||
| (t) | (mm) | (mm) | (kVA) | (t) | |
| HX-0,5 | 0.5 | 1600 | 150 | 600-1000 | |
| HX-1.5 | 1.5 | 2100 | 200 | 1250-2000 | |
| HX-3A | 3 | 2500 | 250 | 2200-2500 | -18 |
| HX-3B | 3 | 2700 | 250 | 2200-2500 | -20 |
| HX-5A | 5 | 3000 | 300 | 3200-4000 | -25 |
| HX-5B | 5 | 3200 | 300 | 3200-4000 | -27 |
| HX2-10 | 10 | 3500 | 350 | 5500-6300 | -44 |
| HX2-15 | 15 | 3700 | 350 | 6300-8000 | -50 |
| HX2-20 | 20 | 3900 | 400 | 9000 | -56 |
| HX2-20 | 20 | 4000 | 400 | 9000 | -63 |
| HX2-20 | 20 | 4200 | 400 | 9000-12500 | -70 |
| HX2-30 | 30 | 4300 | 400 | 15000-22000 | -75 |
| HX2-30 | 30 | 4400 | 400-450 | 15000-25000 | -78 |
| HX2-40 | 40 | 4600 | 400-450 | 15000-32000 | -92 |
| HX2-40 | 40 | 4700 | 400-450 | 18000-32000 | -95 |
| HX2-50 | 50 | 4800 | 500 | 32000-35000 | -98 |
| HX2-60 | 60 | 5000 | 500 | 35000-45000 | -115 |
| HX2-60 | 60 | 5200 | 500 | 35000-45000 | -124 |
| HX2-70 | 70 | 5400 | 500 | 32000-63000 | -132 |
| HX2-70 | 70 | 5500 | 500 | 32000-63000 | -136 |
| HX2-80 | 80 | 5600 | 500 | 32000-63000 | -140 |
| HX2-90 | 90 | 5800 | 500-600 | 50000-80000 | -164 |
| HX2-100 | 100 | 6100 | 600 | 80000-100000 | -202 |
| HX2-100 | 100 | 6400 | 600 | 80000-100000 | -217 |
| HX2-120 | 120 | 6500 | 600 | 80000-100000 | -223 |
| HX2-150 | |||||
| HX2-180 |
Nota: 1. Mètode d'abocament d'acer: per a HX2-10 i inferiors, és abocament a través; per a HX2-15 i superiors, pot ser un abocament a través o un abocament inferior lleugerament descentrat.
2. Mètode de control d'elèctrodes: el tipus HX utilitza una freqüència variable del motor-; El tipus HX2 utilitza PLC hidràulic més.
La nostra empresa té molts anys d'experiència en la producció i venda de forns d'arc elèctric, ocupant una posició de lideratge al mercat xinès i venut a Rússia, el sud-est asiàtic, Àfrica i altres països.
Els paràmetres anteriors es poden utilitzar com a referència, si hi ha cap demanda, no dubteu a contactar amb nosaltres.


