


La principal tecnologia de revestiment
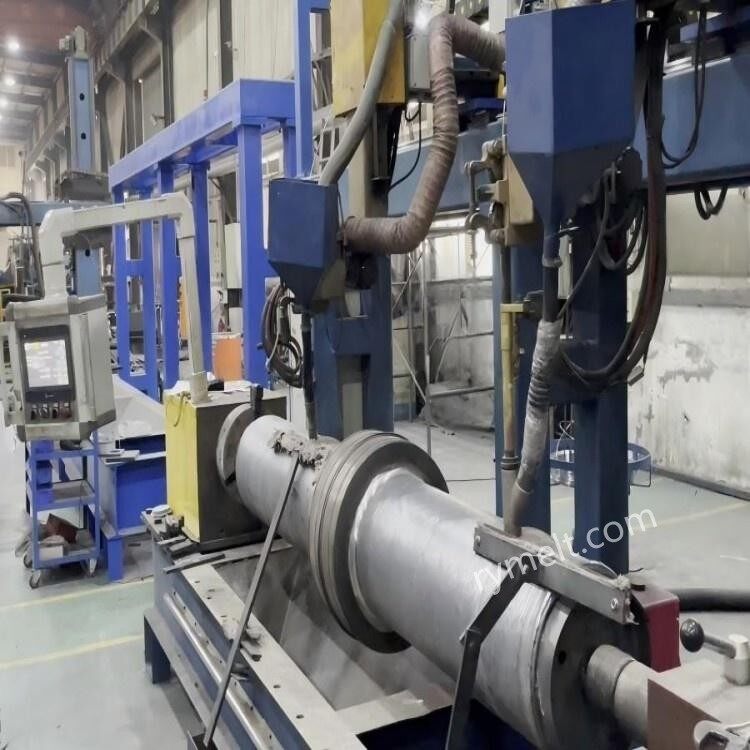
1. Soldadura per arc de transferència de plasma (PTA)
Característiques: baixa entrada de calor (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Paràmetres: corrent 80-200A, velocitat d'alimentació en pols 30-100 g/min, gruix de capa 1-3 mm.
Aplicació: reparació de-capa fina o enfortiment de superfícies d'alta-precisió.
2. Soldadura per arc submergit (SAW)
Característiques: Alta eficiència (taxa de deposició superior o igual a 15 kg/h), apta per a reparacions d'-àmplies àrees.
Paràmetres: corrent 400-800A, tensió 30-40V, diàmetre del cable 3,2-4,0 mm.
Aplicació: revestiment general del cos del rotlle, com ara el rotlle de colada contínua de billets.
3.Revestiment làser
Característiques: Taxa de dilució<3%, small heat-affected zone, but high equipment cost.
Paràmetres: Potència làser 2-6 kW, velocitat d'escaneig 0,5-2 m/min.
Aplicació: Reparació de precisió de rotlles d'alt valor.
Escenaris d'aplicació típics
1.Roll de secció de ventilador de màquina de colada contínua
Dificultat: subjecte a la força del ventre de la palanca de colada (fins a 200 kN/m²) i a l'estrès tèrmic (800-1200 graus).
Solució: superfície multi-capa amb aliatge a base de carbur de tungstè + cobalt-, duresa superficial superior o igual a HRC58.
2. Rotllos de flexió / redreçament
Dificultat: Esquerdes de fatiga per càrrega dinàmica.
Solució:-capa de transició d'aliatge a base de níquel + capa-resistent al desgast-a base de ferro, cicles de fatiga per calor fins a 10⁶ vegades.
rotlle de suport del motlle 3.copper
Dificultat: corrosió de l'aigua de refrigeració i desgast mecànic superposats.
Solució: revestiment làser de l'Inconel 625, potencial de resistència a la picada augmentat a +200 mV (SCE).
Punts de control de qualitat
1.Preescalfament i temperatura entre capes
Temperatura de preescalfament: 150-300 graus (ajustada segons l'equivalent de carboni del material base).
Control de temperatura entre capes: inferior o igual a 150 graus per evitar esquerdes tèrmiques.
2.Proves no-destructives
Prova d'ultrasons (UT): detectar defectes en la unió entre la capa de revestiment i el substrat (sensibilitat Φ1 mm equivalent).
Prova de penetració (PT): detecteu micro-esquerdes superficials (precisió de detecció de 0,01 mm).
3.Gestió de l'estrès residual
Tractament tèrmic post-soldadura: temperat a 550-600 graus, mantenint-lo durant 2-4 hores per eliminar més del 80% de l'estrès.
Granallat: l'estrès de compressió de la superfície s'eleva a -400 MPa, es millora la resistència a la fatiga.
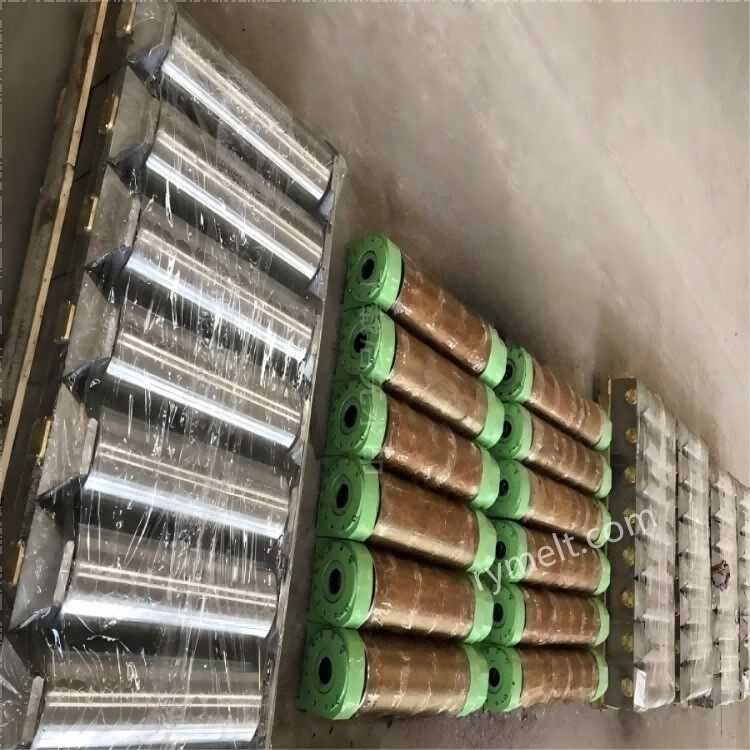
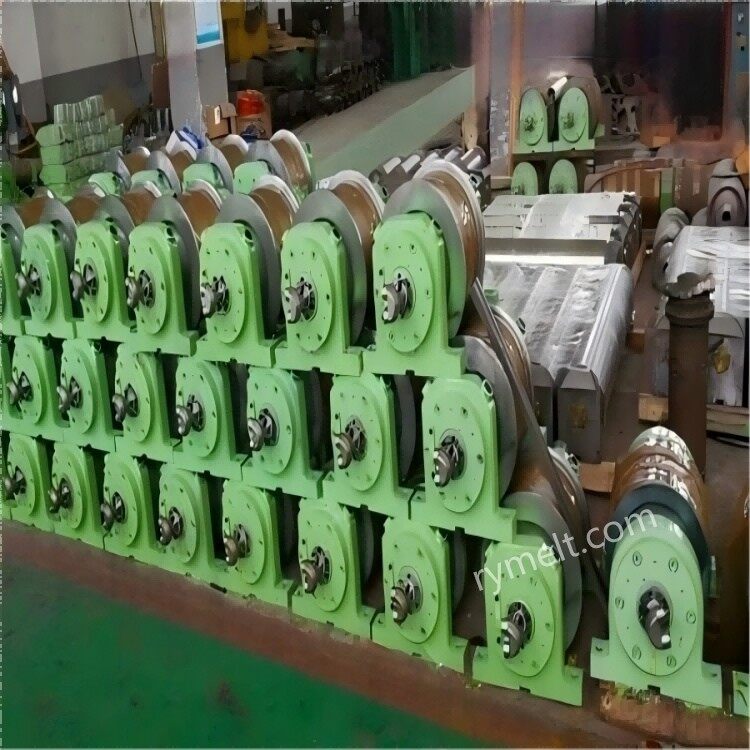
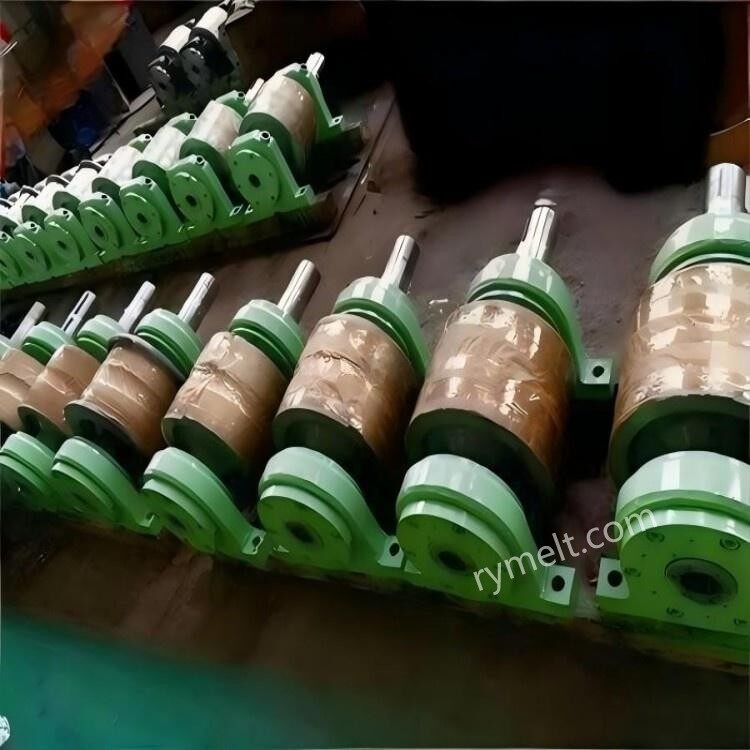
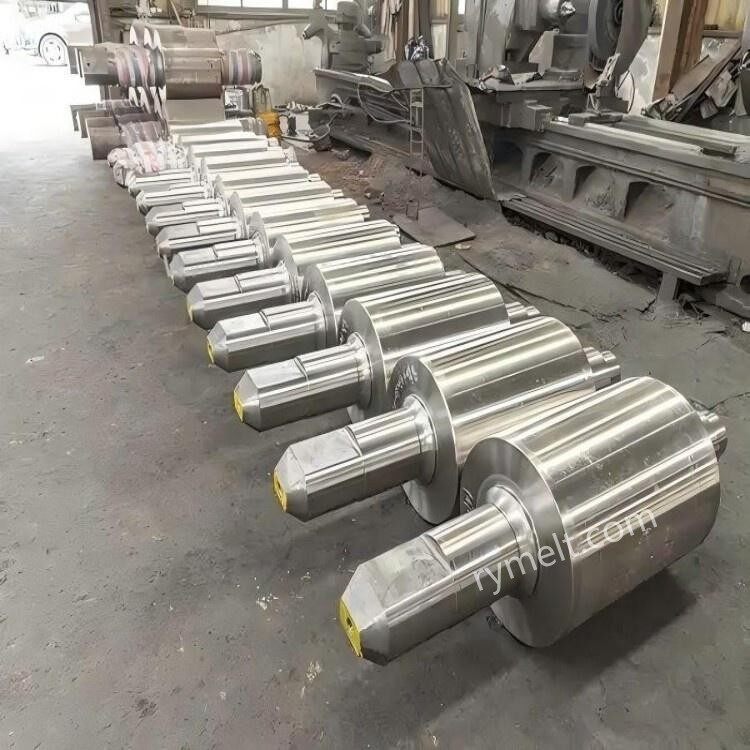
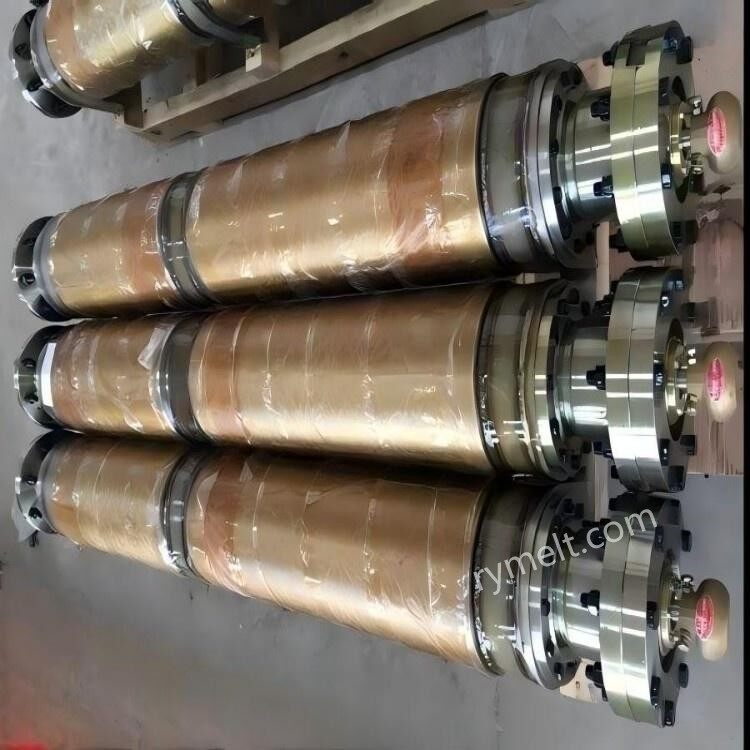
La nostra empresa té molts anys d'experiència en la producció i comercialització de corrons de soldadura de superfície, i comptem amb personal professional i tècnic que pot produir i processar segons les necessitats individuals dels clients. Les dades dels paràmetres anteriors es poden utilitzar com a referència, si teniu necessitats específiques, no dubteu a contactar amb nosaltres.


